Industria alimentaria
Para mejorar el bienestar de la economía, la industria alimentaria es importante. Su importancia radica en proporcionar alimentos seguros, nutritivos y deliciosos que la gente necesita para vivir mejor. Este sector se ve revitalizado por las constantes innovaciones en tecnología alimentaria, que aportan modernización y transformación a toda la industria.
Lo más importante como procesadores de alimentos es garantizar la calidad y seguridad de nuestros productos. Nuestros avanzados equipos de laboratorio alimentario garantizan que los productos cumplen las normas nacionales de seguridad alimentaria, al tiempo que satisfacen las demandas de los consumidores.
Pruebas alimentarias esenciales para la seguridad y la conformidad

Detección de aditivos alimentarios
Entre ellos también se encuentran los conservantes, antioxidantes, colorantes artificiales y otros aditivos utilizados, que se someten a las pruebas correspondientes utilizando metodologías prescritas que comprueban el cumplimiento de las normas nacionales de seguridad alimentaria.
Por ejemplo, el ácido benzoico tiene un límite máximo de 1 g/kg según la normativa, lo que garantiza que todos los aditivos se ajustan a los umbrales legales.
Es importante tanto desde el punto de vista de la seguridad como de la legalidad de los alimentos.

Análisis nutricional de los alimentos
Las pruebas de composición de los alimentos analizan componentes nutricionales como proteínas, grasas e hidratos de carbono para confirmar que el contenido se ajusta a la etiqueta declarada y a los requisitos de calidad.
Por ejemplo, en la determinación del contenido de proteínas, los resultados experimentales deben estar dentro de una desviación de ±5% de la declaración de la etiqueta para proporcionar información fiable y precisa sobre el valor nutritivo del alimento.

Pruebas Vida útil
Se realizan análisis microbianos y pruebas de envejecimiento acelerado para evaluar la vida útil de los productos alimenticios.
El número de microorganismos no debe superar las 10^5 UFC (unidades formadoras de colonias)/g durante la vida útil según las normas de ensayo, mientras que la calificación sensorial evaluará cualquier alteración significativa del sabor, la textura o la calidad general.
Esto garantiza la seguridad y la alta calidad de los alimentos almacenados durante toda su vida útil prevista en condiciones de almacenamiento adecuadas.
Condiciones experimentales clave en las pruebas de la industria alimentaria
Control de la temperatura
Tanto el análisis de los componentes de los alimentos como las pruebas de caducidad dependen de la temperatura. Los resultados deben ser repetibles y precisos, por lo que las pruebas solo pueden realizarse en un entorno de temperatura controlada. Por ejemplo, si la temperatura cambia aunque sea un poco, algunos nutrientes se volverán inestables, por lo que esto puede influir en lo que se esperaba.
Manipulación estéril
Para garantizar que los resultados no estén sesgados por la contaminación exterior durante los análisis microbianos y los estudios de vida útil, es importante mantener unas condiciones estériles. Si hubiera algún contaminante presente, la fiabilidad del recuento microbiano se vería comprometida y las evaluaciones de seguridad serían inexactas.
Uniformidad de la muestra
Tanto en los experimentos de evaluación sensorial como en el análisis de componentes, la uniformidad de las muestras es esencial. Reducir la variación entre cada muestra garantiza que sea una representación exacta de la población y evita que se produzcan resultados sesgados y, por tanto, deducciones erróneas sobre la calidad del producto.
Medición de precisión
Cuando se analicen aditivos alimentarios, deben utilizarse equipos de medición de alta precisión. La capacidad de detectar con precisión si los niveles de aditivos cumplen o no las normas reglamentarias garantiza el cumplimiento de la normativa de protección de la salud de los consumidores, así como el cumplimiento de las estipulaciones legales.
Equipamiento de vanguardia para laboratorios de análisis alimentarios
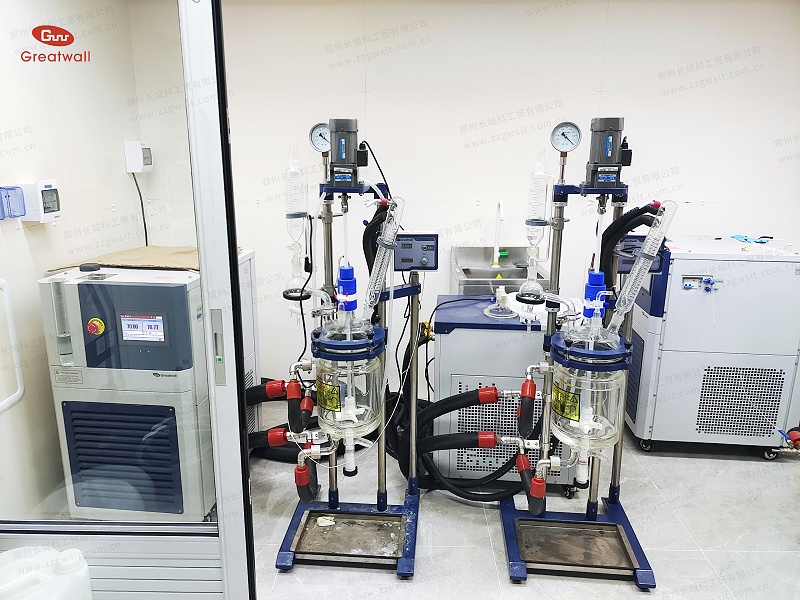
Los sistemas de reactores de vidrio se utilizan ampliamente en la industria alimentaria, sobre todo en ámbitos relacionados con la química fina, la extracción de productos naturales y la fabricación de aditivos alimentarios. Algunas de las aplicaciones y ventajas más comunes son:
Ventajas de los sistemas de reactores de vidrio en la industria alimentaria
Para garantizar la calidad de los alimentos en la investigación científica, se necesitan condiciones de ensayo exactas y mecanismos de reacción eficaces. Esto ha hecho que la fabricación de reactores encamisados GWSI sea popular entre investigadores y productores de la industria alimentaria debido a su gran rendimiento.
Estanqueidad y antideflagración
De serie, nuestros reactores químicos GWSI son a prueba de explosiones. Además, nuestros reactores de vidrio tienen excelentes propiedades de sellado alcanzando un grado de vacío de 0.095Mpa, asegurando así una mínima contaminación, pérdida y previniendo accidentes de seguridad como daños al vidrio y fugas químicas de manera efectiva.
Alta visibilidad
El material de vidrio del reactor permite observar los cambios de color, la formación de precipitados y otros fenómenos durante el transcurso de cualquier reacción. Los reactores GWSI pueden elevarse, bajarse o inclinarse para permitir el seguimiento en tiempo real desde múltiples ángulos del progreso de las reacciones.
Funcionamiento en vacío
La acción de la bomba de vacío es bajar el punto de ebullición del sistema de reacción facilitando el proceso de reacción y la rápida eliminación de sustancias volátiles. La bomba de vacío opcional, junto con la trampa de frío, crea un entorno de baja presión constante que acelera la eliminación de disolventes y la concentración de productos, mejorando así la eficacia experimental.
Condiciones de reacción suaves
Por una parte, el vidrio de borosilicato de alto contenido tiene una excelente inercia química frente a los ácidos y más, lo que hace posible que las reacciones tengan lugar en una amplia gama de temperaturas. Esto puede evitar que las altas temperaturas dañen las sustancias sensibles al calor.
Cómo las soluciones integrales para reactores de GWSI
Lleve su trabajo de laboratorio a un nivel superior

Los sistemas de reactores de vidrio pueden extraer eficazmente aceites esenciales (por ejemplo, aceite de lavanda o de limón), pigmentos vegetales (clorofila, antocianinas, por ejemplo) y antioxidantes naturales (vitamina E o polifenoles) que actúan como aromatizantes naturales y añaden valor nutritivo a los alimentos.

Nuestros sistemas de reactores se utilizan para fraccionar componentes volátiles de los alimentos, como los componentes aromáticos; para purificar impurezas en los alimentos, como los residuos de pesticidas, garantizando así la seguridad de los alimentos.

El sistema permite desarrollar nuevas fórmulas alimentarias, como alimentos funcionales y saludables, y también ayuda a mejorar la calidad del sabor de diversos platos para satisfacer la preocupación de los consumidores por lo saludable y delicioso.

Los recipientes de vidrio para reactores se utilizan en la producción piloto de aditivos alimentarios; estos reactores ayudan a validar nuevos productos alimentarios antes de pasar a las fases de fabricación a gran escala, lo que permite comercializarlos en el futuro.
Evaporadores rotativos: Potentes herramientas para la industria alimentaria
Concentración de alta eficacia
Esto se consigue aspirando el equipo de extracción en combinación con un evaporador, reduciendo así el tiempo de extracción y concentración para satisfacer las distintas necesidades experimentales y de producción. El proceso también reduce la oxidación de la muestra durante el análisis, que puede invalidarla.
Aplicación versátil
Mejora la precisión de los análisis, adaptándose a diferentes escenarios experimentales, y ofrece una amplia gama de aplicaciones, como la extracción de componentes o la separación de aditivos en experimentos de pruebas alimentarias.
Protección del sistema y funcionamiento estéril
Los rotovaps GWSI tienen dos juntas que los protegen de la contaminación externa y cumplen los estrictos requisitos de los laboratorios de pruebas de seguridad alimentaria. Una trampa de frío atrapa eficazmente las sustancias volátiles, evitando así la contaminación de las bombas de vacío y alargando su vida útil.
Control preciso
Los dispositivos de control de temperatura de GWSI, como enfriadores y calentadores, ayudan a mantener la temperatura de evaporación dentro de los límites definidos para preservar los componentes de los alimentos sensibles al calor y evitar la pérdida de calidad.
Pruebas de alimentos sostenibles: Recuperación y extracción eficientes de disolventes con evaporadores rotativos
Extracción y concentración de componentes alimentarios
Separación y purificación de aditivos alimentarios
Recuperación de disolventes en el análisis de muestras alimentarias
Manipulación de componentes alimentarios sensibles al calor
Para ingredientes sensibles como vitaminas y especias, la máquina rotovap permite un control preciso de la temperatura durante la extracción y la concentración, evitando la degradación y manteniendo la calidad nutricional y del sabor.